

Aušinimo sistema yra svarbi gijų gamybos linijoms. Norint patvirtinti, ar gesinimo sistema efektyviai veikia gijinių siūlų gamyboje, galite atsižvelgti į šiuos veiksnius:
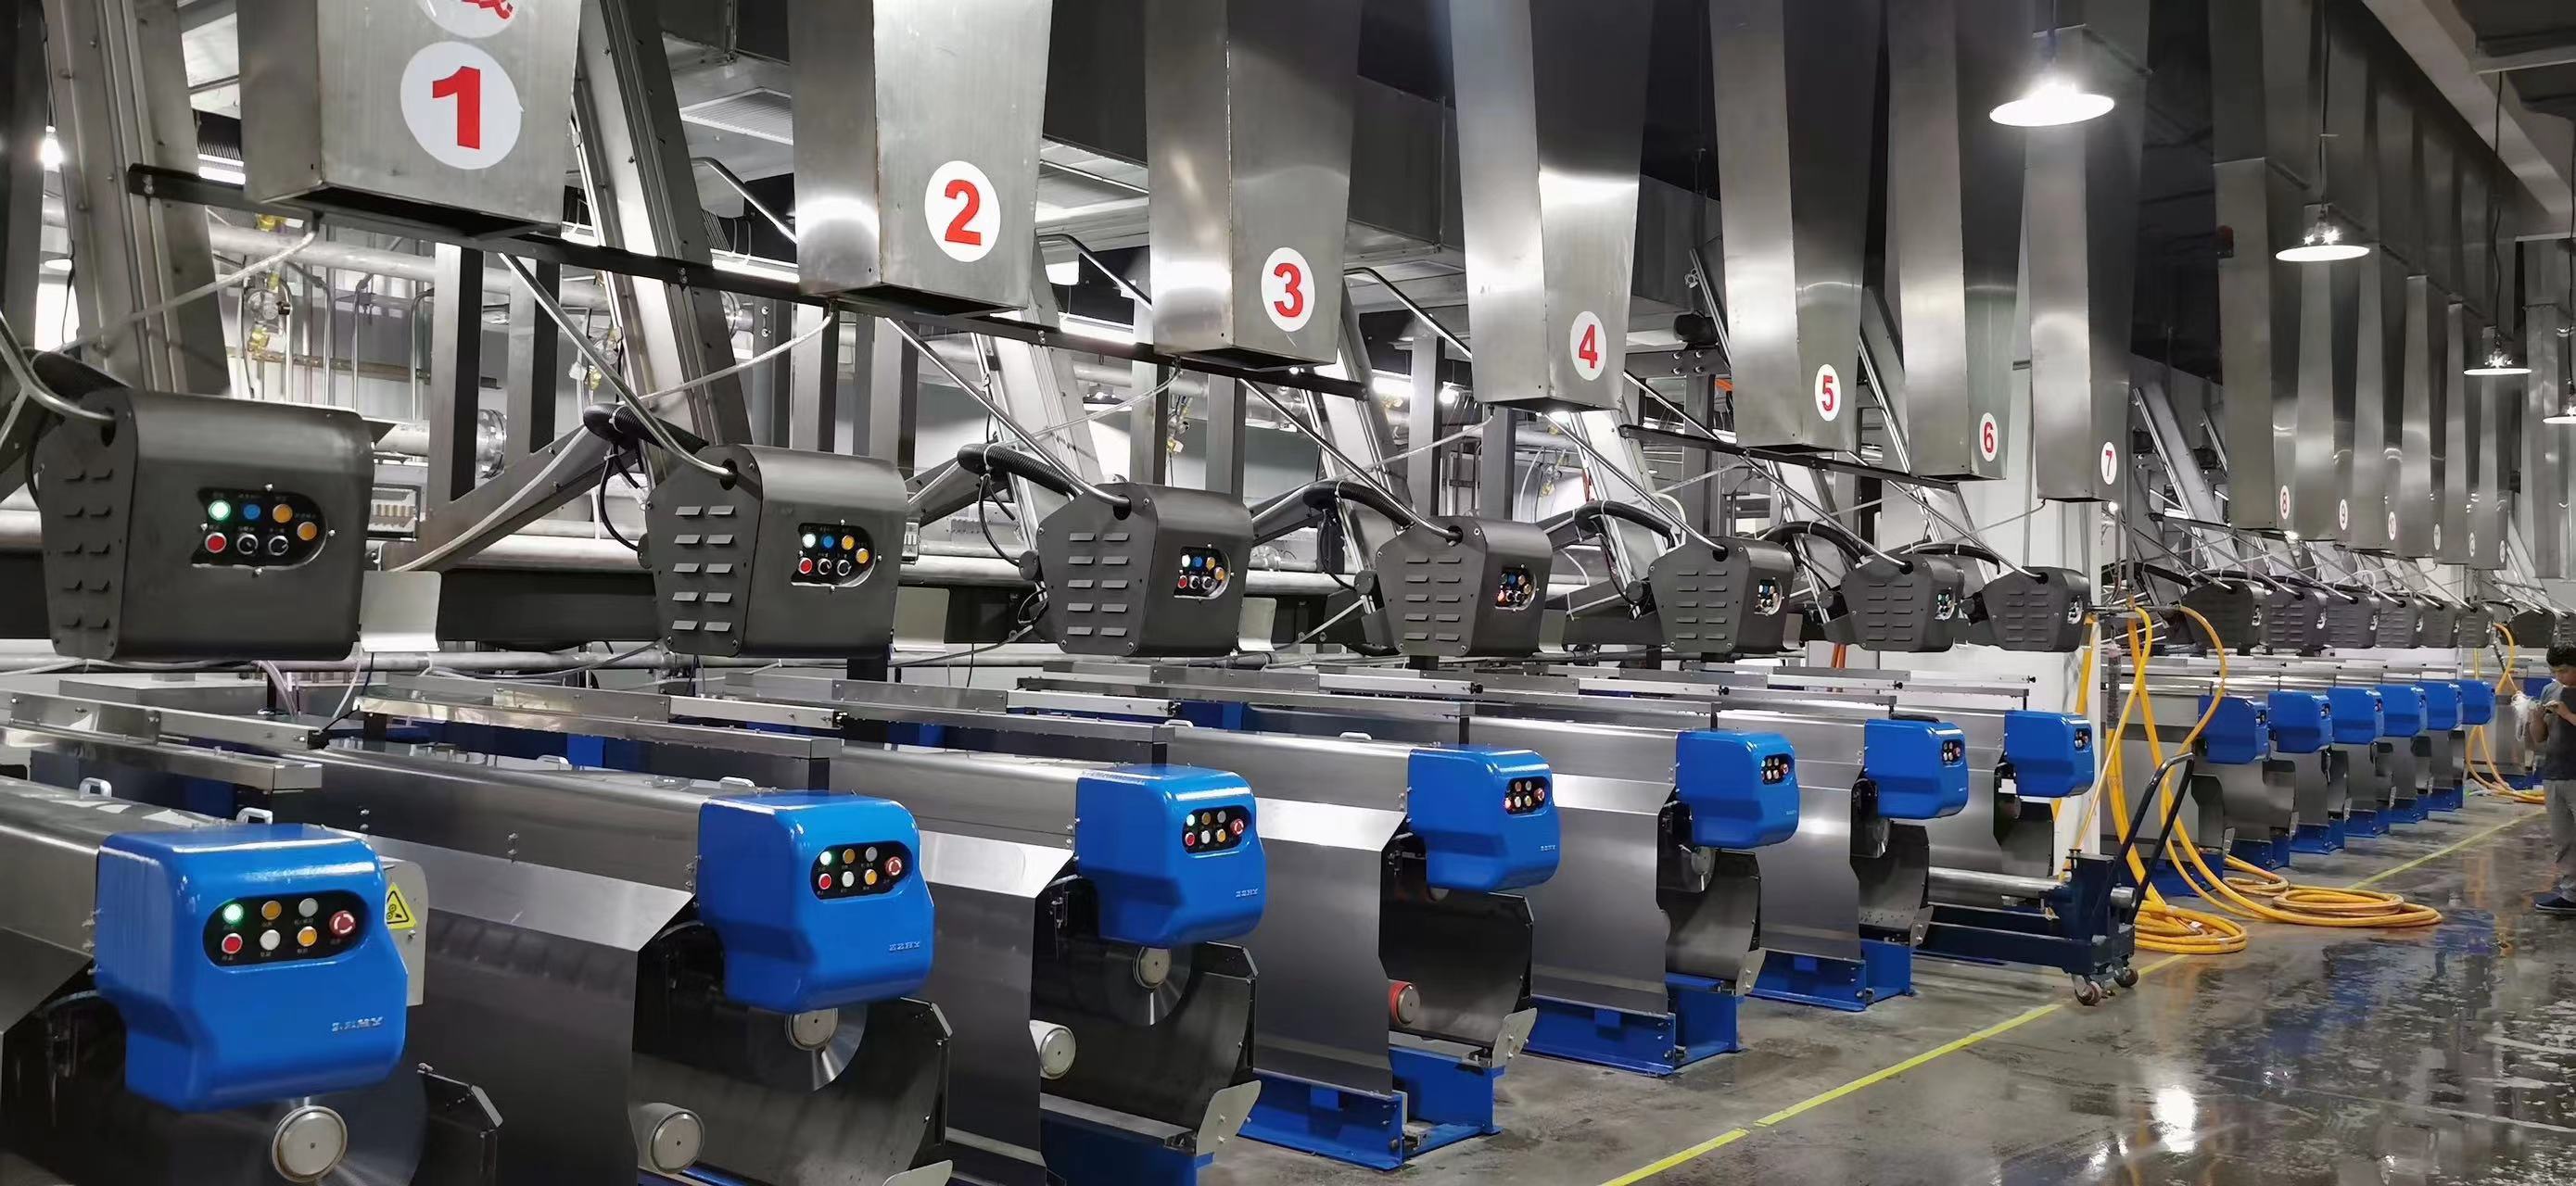
Gijos aušinimas: patikrinkite, ar gesinimo sistema užtikrina pakankamą ir pastovų gijų aušinimą. Gijos turi būti greitai atvėsintos iki norimos temperatūros, kad jos veiksmingai sukietėtų ir stabilizuotųsi.
Vienodumas: įvertinkite aušinimo vienodumą per visą siūlų pluošto plotį ir ilgį. Įsitikinkite, kad aušinimo procesas yra vienodas per visą siūlų pluošto skerspjūvį, kad būtų išvengta savybių skirtumų išilgai siūlų.
Siūlų kokybė: įvertinkite pagamintų siūlų kokybę. Aušinimo sistema turėtų užtikrinti, kad siūlai atitiktų pageidaujamas savybes, tokias kaip tinkama molekulinė orientacija, tempiamasis stipris, pailgėjimas, susitraukimas ir kitos nurodytos savybės.
Proceso parametrai: Stebėkite ir valdykite su gesinimo sistema susijusius proceso parametrus, tokius kaip aušinimo oro / vandens temperatūra, srauto greitis, slėgis ir purkštukų konstrukcija. Šie parametrai turėtų būti optimizuoti, kad būtų pasiektas norimas aušinimo greitis ir aušinimo profilis.
Vizualinė apžiūra: Gamybos metu atlikite gijų ir siūlų vizualinę apžiūrą. Ieškokite bet kokių netolygaus aušinimo požymių, tokių kaip nelygus paviršius, skersmens skirtumai ar matomi defektai.
Veikimo stebėsena: Nuolat stebėkite ir registruokite atitinkamus proceso parametrus, įskaitant temperatūrą, slėgį ir aušinimo laiką, siekiant užtikrinti, kad jie neviršytų nurodyto diapazono. Bet kokie nukrypimai turėtų būti nedelsiant nustatyti ir ištaisyti.
Kokybės tikrinimas: Reguliariai atlikite pagamintų siūlų kokybės tikrinimą, kad patikrintumėte, ar jie atitinka reikiamas specifikacijas ir standartus. Tai gali apimti siūlų stiprumo, pailgėjimo, susitraukimo, denjė, spalvos atsparumo ir kitų svarbių savybių tikrinimą.
Įvertindami šiuos veiksnius ir atlikdami reguliarius patikrinimus bei kokybės tyrimus, galite užtikrinti, kad gesinimo sistema veiktų tinkamai ir gamintų norimos kokybės gijinius siūlus. Taip pat svarbu atsižvelgti į visus konkrečius jūsų gamybos proceso nustatytus reikalavimus ar standartus ir atitinkamai pakoreguoti gesinimo sistemą.
Ir paprastai yra du gesinimo tipai, kuriuos galite pasirinkti:
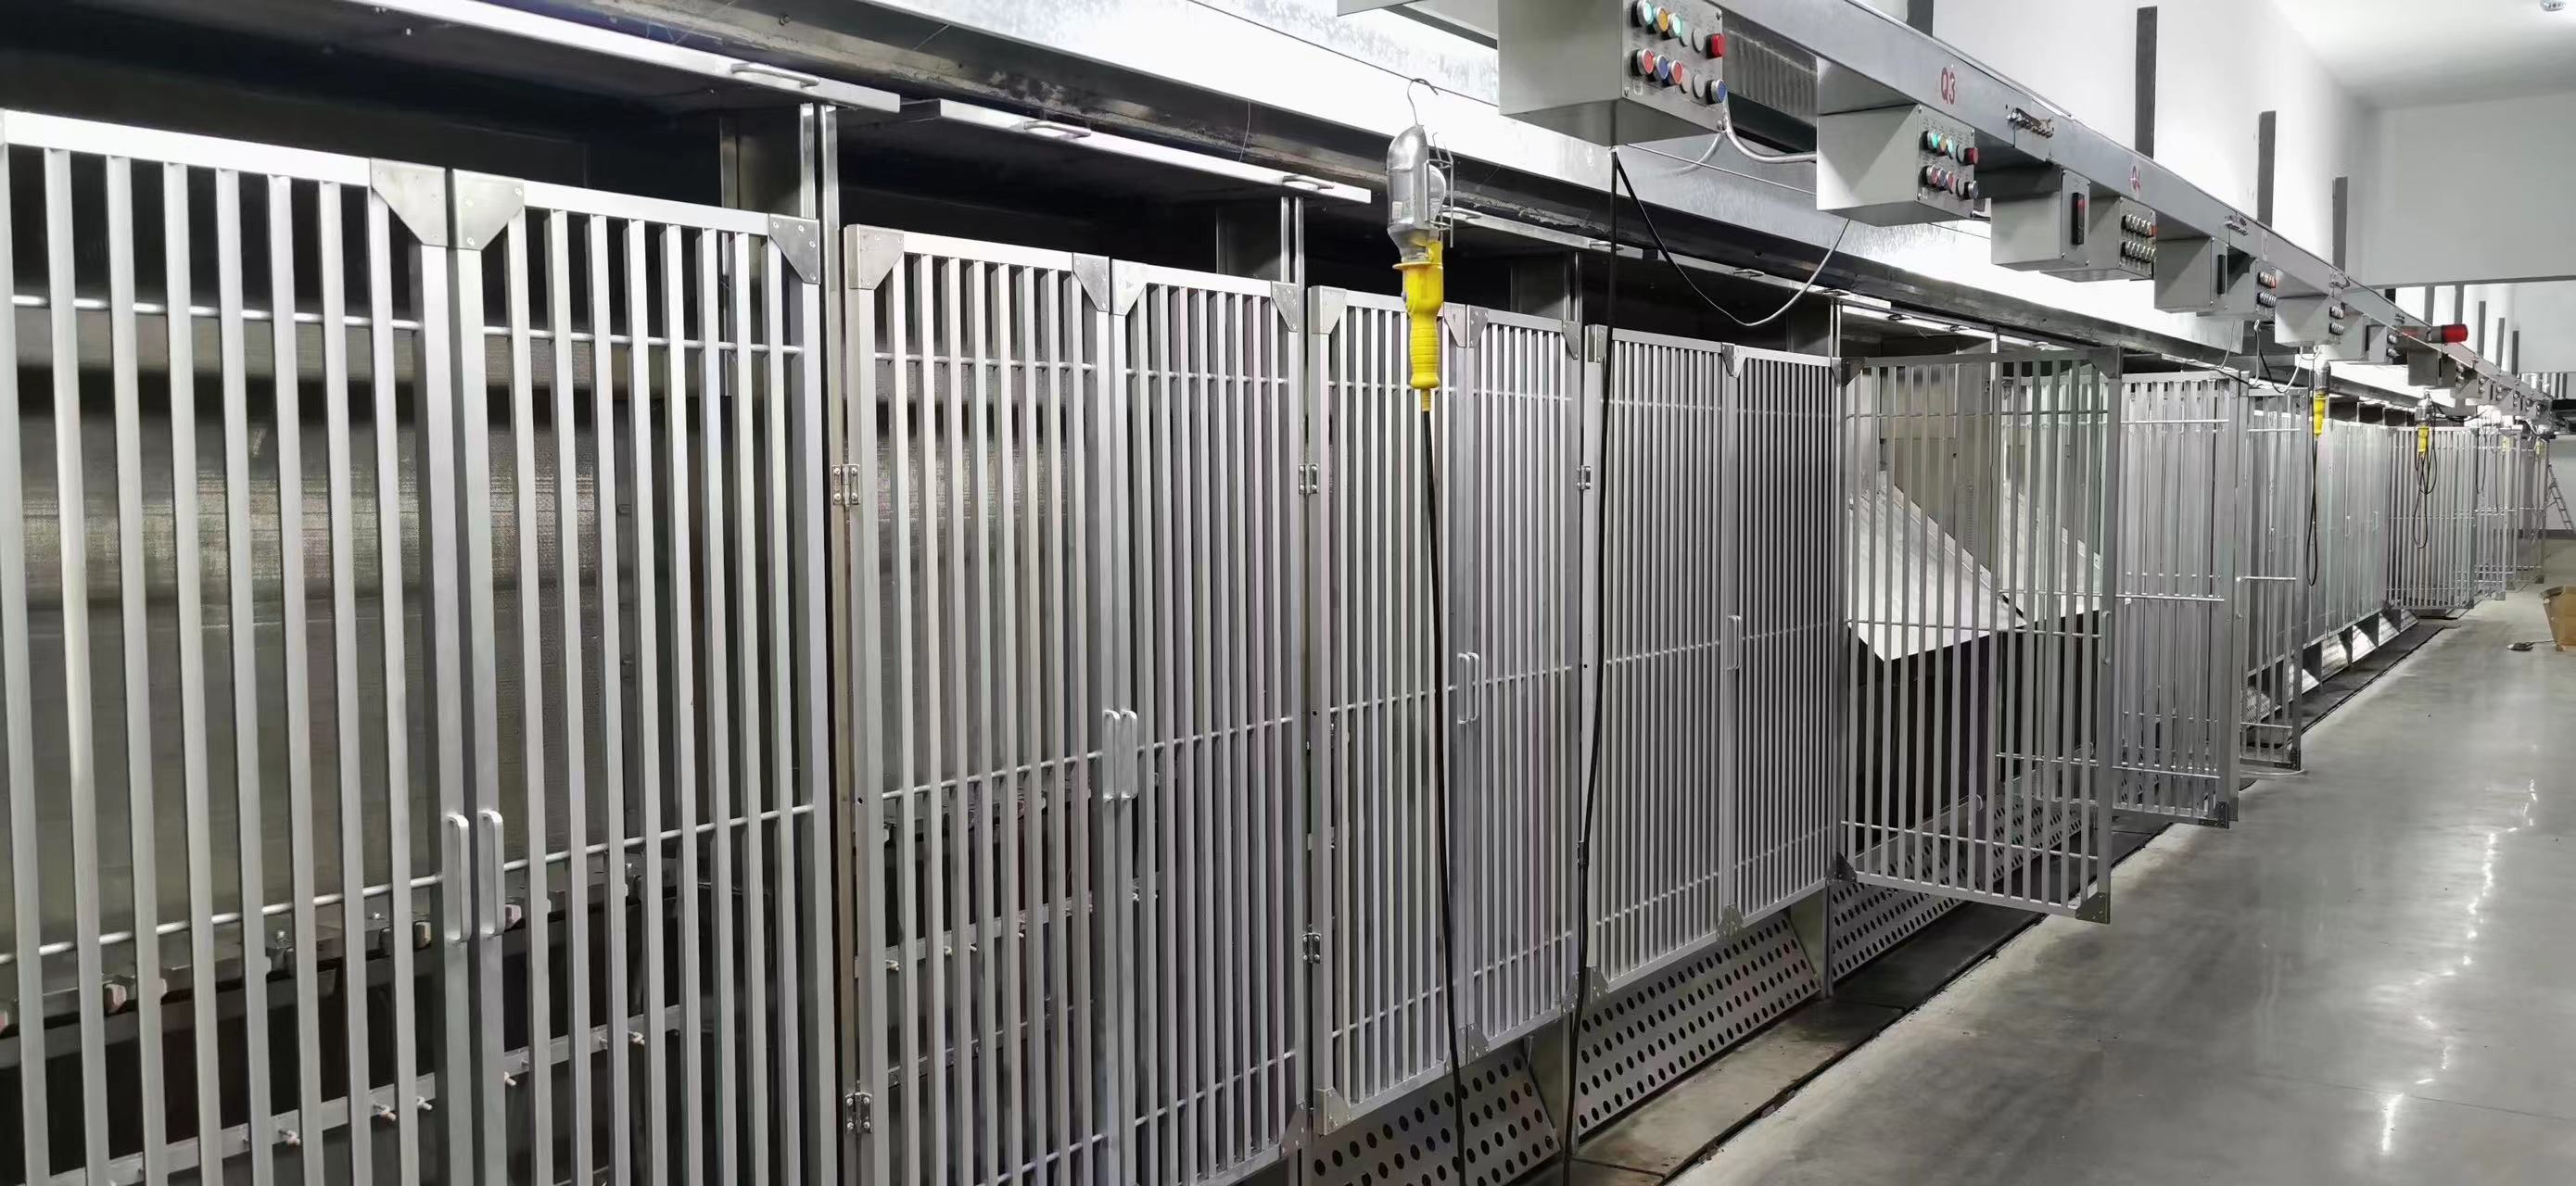
EVO (Edge-Variable Overfeed) grūdinimas ir kryžminis grūdinimas yra du skirtingi metodai, naudojami gijinių siūlų gamyboje. Štai jų pagrindiniai skirtumai:
EVO (kintamas kraštų perteklinis padavimas) gesinimas: EVO gesinimas yra specializuota gesinimo technika, daugiausia naudojama FDY (pilnai ištemptų siūlų) gamyboje. Jo metu kontroliuojamas siūlų, ypač siūlų kraštuose arba juostoje, aušinimo greitis. Grūdinimo proceso metu reguliuojant siūlų perteklinį padavimą kraštuose, tarp siūlų centro ir kraštų susidaro skirtingas susitraukimas. Šis skirtingas susitraukimas prisideda prie norimos gofruotos struktūros susidarymo ir padidina FDY siūlų masyvumą.
Kryžminis gesinimas: Kryžminis gesinimas yra aušinimo procesas, kuris vyksta iškart po gijų išspaudimo gaminant gijinius siūlus. Tai apima greito aušinimo metodą, pavyzdžiui, naudojant vėsų orą arba vandenį, kad jie sukietėtų ir stabilizuotųsi. Kryžminis gesinimas padeda išsaugoti norimą gijų molekulinę orientaciją ir fizines savybes. Jis dažniausiai naudojamas įvairių tipų gijinių siūlų gamyboje, įskaitant POY (iš dalies orientuotus siūlus) ir FDY.
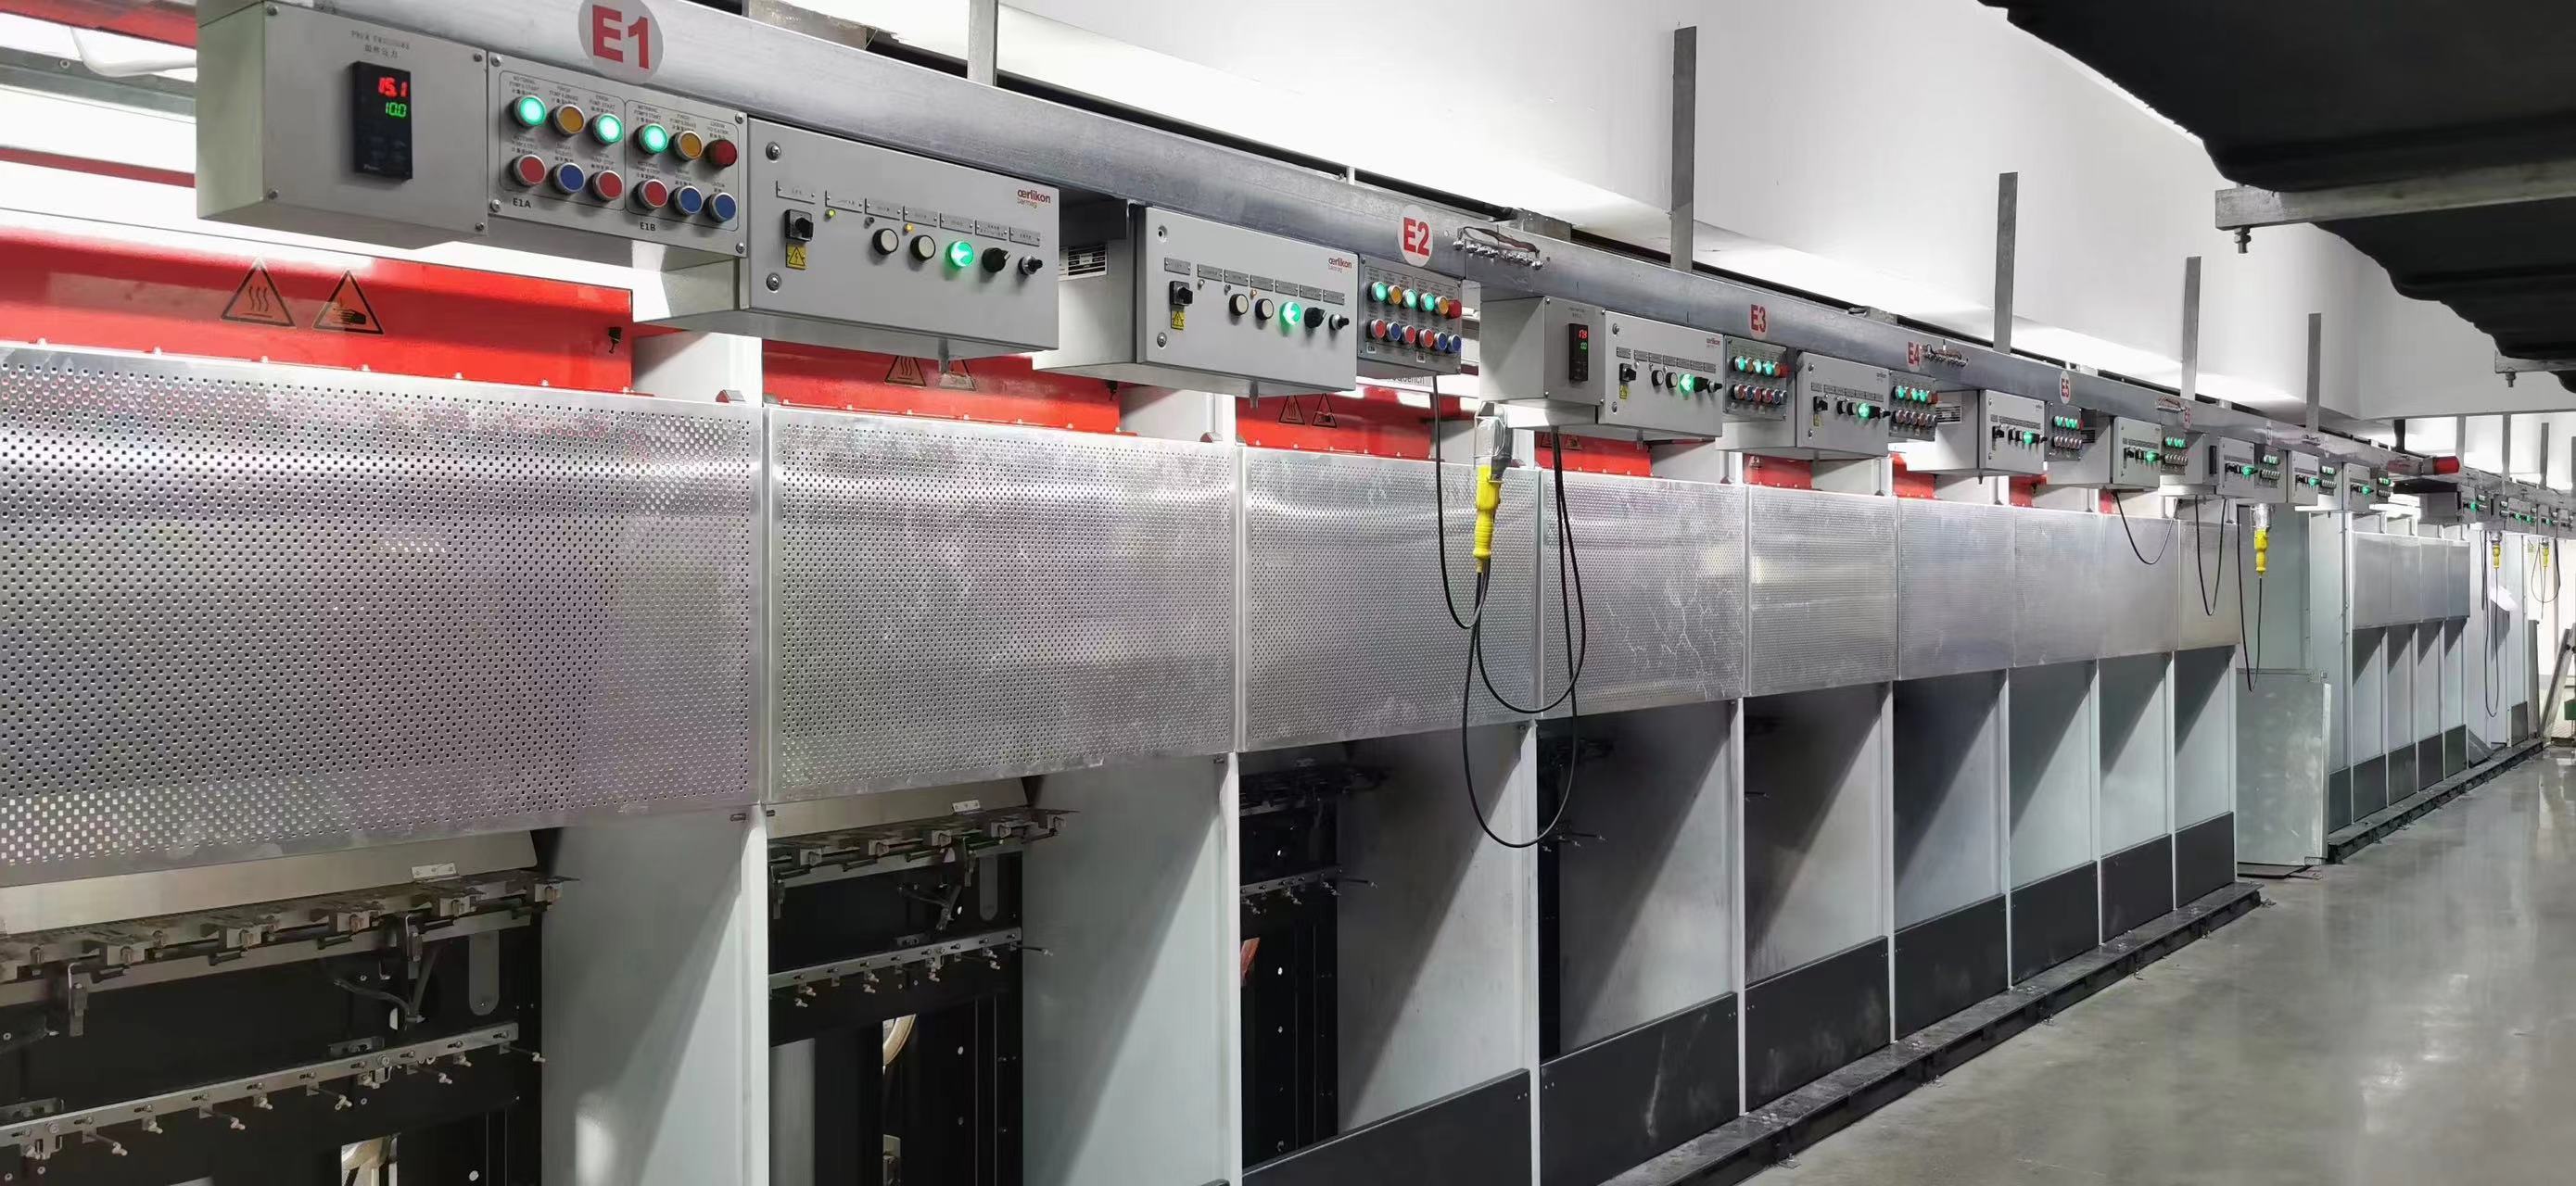
Apibendrinant, pagrindinis skirtumas tarp EVO ir kryžminio grūdinimo yra jų paskirtis ir poveikis. EVO grūdinimas yra specialiai sukurtas siekiant sukurti diferencinį susitraukimą ir pasiekti norimą gofruoto metalo siūlų struktūrą bei tūrį. Kita vertus, kryžminis grūdinimas yra bendras aušinimo procesas, naudojamas siekiant stabilizuoti gijas ir išsaugoti jų molekulinę orientaciją bei fizines savybes skirtingų tipų gijų gamyboje.
Įrašo laikas: 2023 m. birželio 5 d.