

Temperatūros kontrolė metuPOY (iš dalies orientuotų siūlų) gamybos procesasyra labai svarbus norint užtikrinti norimą siūlų kokybę ir savybes. Konkretūs temperatūros kontrolės metodai gali skirtis priklausomai nuo naudojamos įrangos ir procesų, tačiau pateikiamos kelios bendros gairės:
Įkaitinkite žaliavąPrieš pradedant ekstruzijos procesą, žaliava, dažniausiai poliesterio drožlės, turėtų būti pašildyta iki tam tikros temperatūros. Tai paprastai atliekama bunkeryje arba išankstinio pašildymo kameroje. Laikykitės gamintojo rekomendacijų dėl tinkamos išankstinio pašildymo temperatūros.
Ekstruzijos procesasEkstruzijos procesas apima iš anksto pašildytų poliesterio drožlių lydymą ir jų ekstruziją per verpimo įrankius, kad susidarytų gijos. Norint kontroliuoti temperatūrą ekstruzijos metu, reikia atsižvelgti į šiuos dalykus:
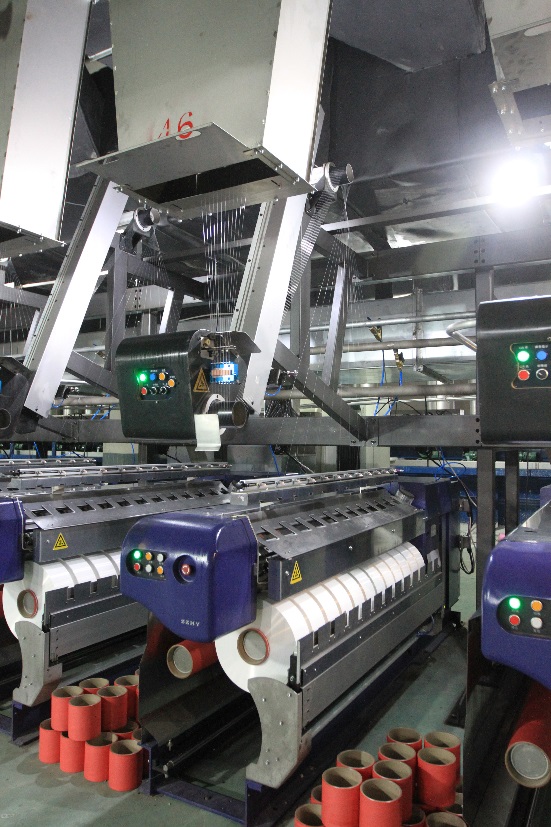
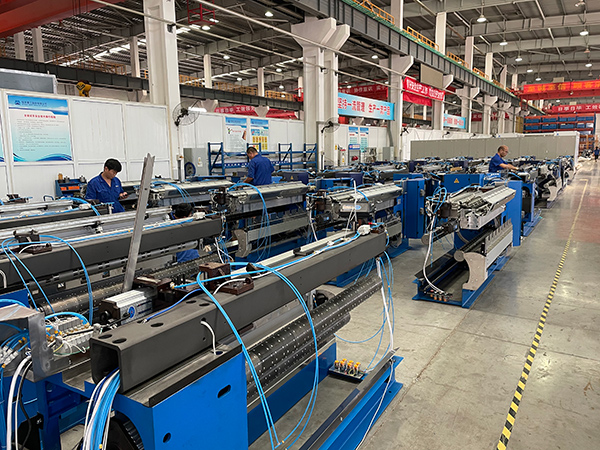
a.Statinės temperatūra:Ekstruderio cilindras turi kelias kaitinimo zonas, kurių kiekviena turi savo temperatūros reguliatorių. Šių zonų temperatūros nustatymus reguliuokite pagal konkrečius apdorojamų poliesterio drožlių reikalavimus. Paprastai temperatūra palaipsniui didėja nuo padavimo zonos iki matavimo zonos.
b. Verpimo galvutės temperatūra:Verpimo galvutė, kurioje yra mažytės skylutės, per kurias išspaudžiamas išlydytas poliesteris, turėtų būti palaikoma tam tikroje temperatūroje. Ši temperatūra yra labai svarbi norint pasiekti norimą gijos skersmenį ir savybes. Dėl rekomenduojamos verpimo galvutės temperatūros žr. įrangos gamintojo rekomendacijas.
Gesinimas:Po ekstruzijos filamentai yra atkemšami, kad sukietėtų. Šis procesas paprastai apima filamentų perleidimą per aušinimo terpę, pavyzdžiui, orą arba vandenį. Atkemšančios terpės temperatūra turi būti kruopščiai kontroliuojama, kad būtų užtikrintas tinkamas sukietėjimas ir išvengta nepageidaujamų reiškinių, tokių kaip filamentų prilipimas ar deformacija.
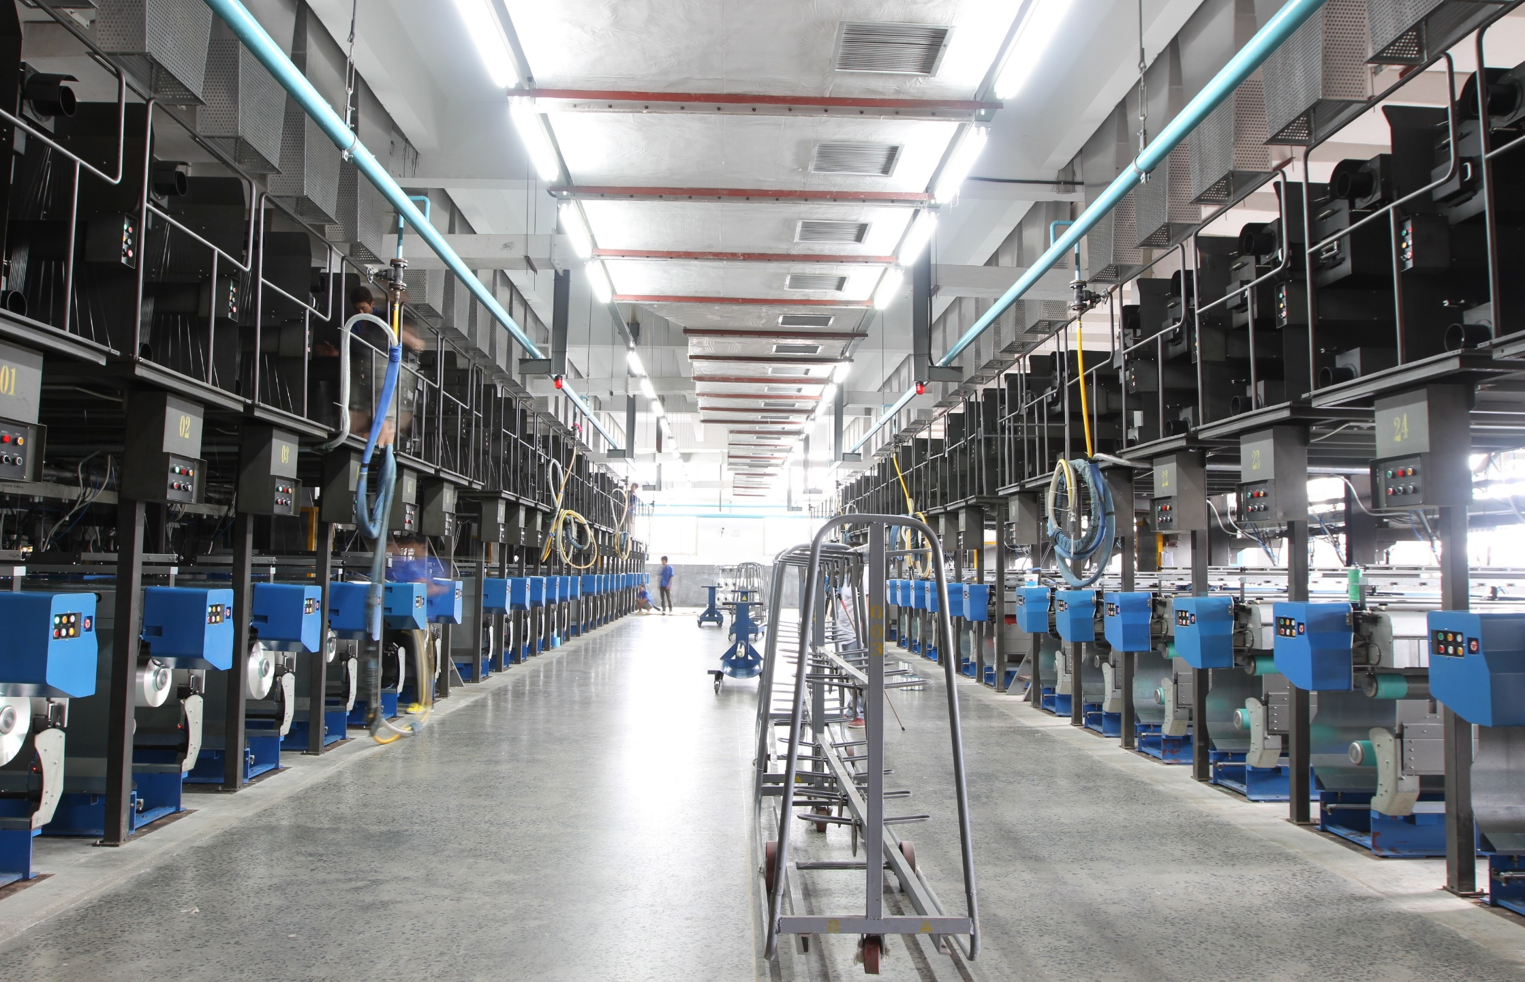
Piešimas / tempimasFilamentų tempimas yra svarbus žingsnis orientuojant polimero grandines ir suteikiant siūlams norimas savybes. Šio proceso metu reikia kontroliuoti temperatūrą, kad būtų pasiektas norimas orientacijos lygis. Aukštesnė temperatūra palengvina geresnį tempimą, tačiau per aukšta temperatūra gali sukelti filamentų degradaciją. Tempimo temperatūra priklauso nuo konkretaus apdorojamo polimero ir jo savybių. Laikykitės gamintojo rekomendacijų arba atlikite bandymus, kad nustatytumėte optimalią tempimo temperatūrą.
Atkaitinimas:Atkaitinimas yra terminio apdorojimo procesas, atliekamas su ištemptais siūlais, siekiant sumažinti vidinius įtempius ir pagerinti jų stabilumą. Atkaitinimo temperatūra ir trukmė gali skirtis priklausomai nuo konkrečių siūlų reikalavimų. Laikykitės gamintojo pateiktų rekomenduojamų atkaitinimo parametrų arba atlikite bandymus, kad nustatytumėte optimalias sąlygas.
ApvijaVyniojimo metu siūlai toliau aušinami, kad išlaikytų savo formą ir savybes. Vyniojimo procesas gali apimti siūlų perleidimą per aušinimo kamerą arba vėsaus oro ar vandens srovių naudojimą. Šiame etape kontroliuojama temperatūra, kad būtų išvengta su karščiu susijusių problemų ar siūlų deformacijų.
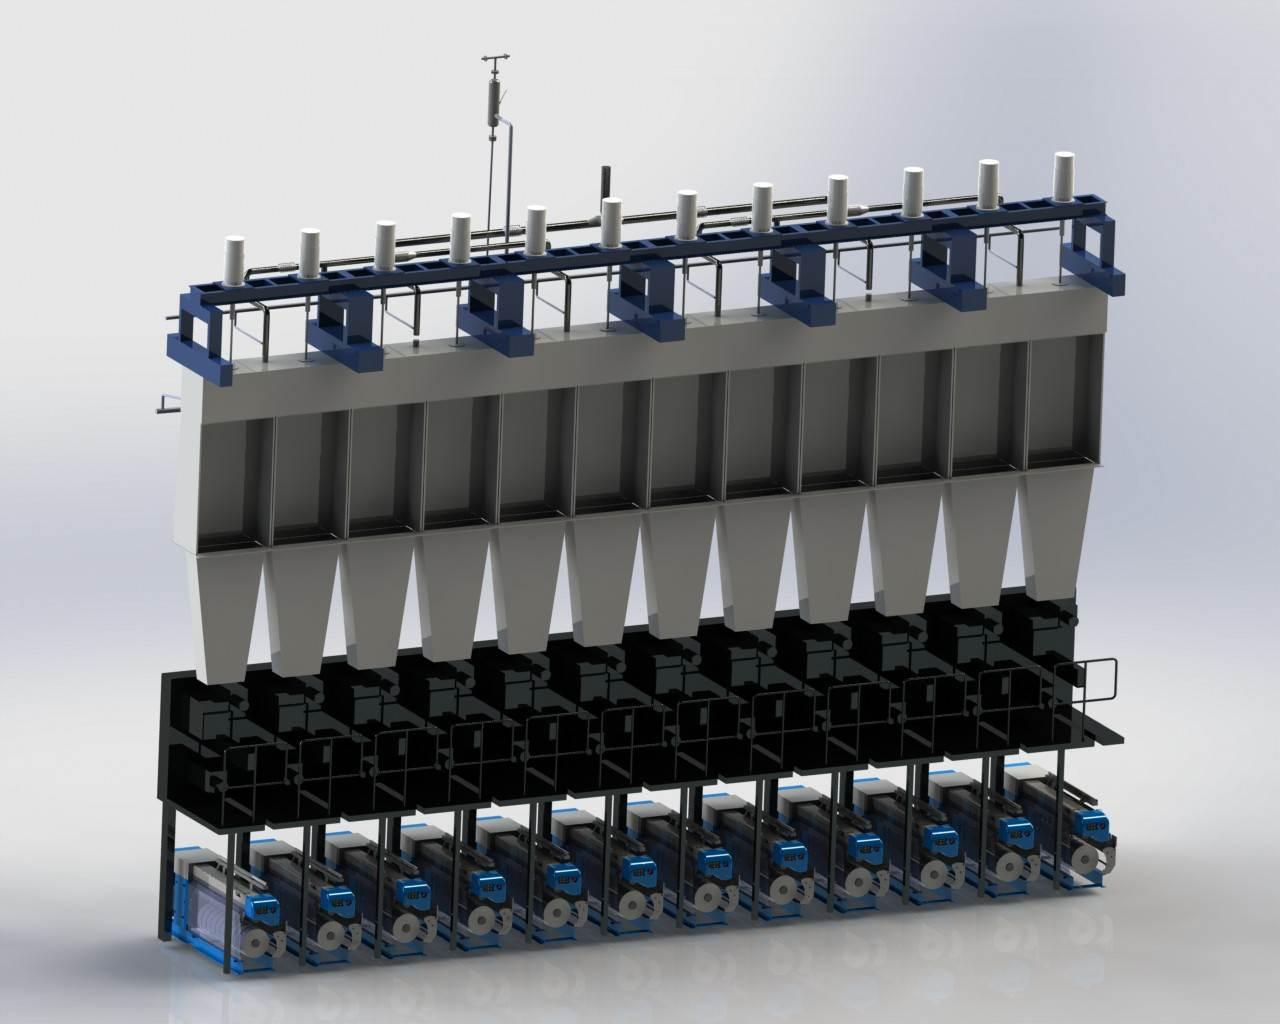
Atminkite, kad konkretūs temperatūros kontrolės parametrai gali skirtis priklausomai nuo jūsų POY gamybos linijoje naudojamos įrangos ir procesų. Labai svarbu susipažinti su įrangos gamintojo gairėmis, atlikti bandymus ir optimizuoti temperatūros nustatymus pagal pageidaujamas siūlų savybes ir kokybės reikalavimus.
Įrašo laikas: 2023 m. gegužės 29 d.